La peinture de poids lourds en carrosserie industrielle n’a pas grand-chose à voir avec l’automobile légère. Bennes, plateaux, châssis et cabines de porteurs imposent de grandes surfaces, des formes complexes et une exigence de tenue face aux chocs, au sel et aux lavages répétés. La réussite repose sur une méthode rigoureuse et un matériel adapté à chaque étape, de la préparation au contrôle final. Voici le déroulé type d’une remise en peinture en atelier.
Les particularités des véhicules industriels
Un châssis de poids lourd cumule grandes zones planes et recoins difficiles d’accès : traverses, longerons, supports et accessoires soudés. Ces zones retiennent boue, graisse et humidité, et ce sont elles qui rouillent en premier si la préparation ou l’application est négligée.
L’usage impose un haut niveau de protection contre la corrosion : projections de sel l’hiver, gravillons, frottements de chargement, lavages haute pression. Les teintes elles-mêmes sont souvent imposées par une charte de flotte ou de transporteur, ce qui exige une couleur reproductible d’un véhicule à l’autre.
Étape 1 : la préparation de surface
Lavage, dégraissage, élimination des pollutions
Tout commence par un lavage complet à l’eau sous pression pour retirer boues et dépôts gras, suivi d’un dégraissage. Les dessous de benne et les zones proches des articulations et des vérins hydrauliques demandent une attention particulière : les résidus d’huile y sont tenaces.
Un oubli à ce stade ne se voit pas en sortie de cabine. Il se révèle quelques mois plus tard, sous forme de décollement ou de cloquage.
Sablage ou ponçage, puis masquage
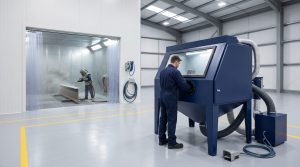
Sur acier nu ou fortement corrodé, un sablage remet le métal à blanc et crée le profil d’ancrage nécessaire au primaire anticorrosion. Les châssis se traitent avec une sableuse industrielle à jet libre, en salle dédiée. Sur une peinture existante saine, un ponçage suffit pour matifier et créer l’accroche.
Viennent ensuite le masquage des parties à protéger : vitrages, éclairages, chromes, composants électriques et hydrauliques, avec des films et adhésifs résistants aux solvants. Aucun gain de temps n’est rentable à cette étape.
Étape 2 : une cabine grand volume adaptée
Dimensions, accès et sécurité
Peindre un porteur ou une semi-remorque impose une cabine dimensionnée pour accueillir le véhicule complet, avec des portes adaptées au plus grand ensemble traité. La cabine de peinture à ventilation verticale est une configuration très répandue pour ces véhicules : l’air descend du plafond vers le sol et entraîne l’overspray loin de la pièce.
L’accès aux parties hautes se fait par passerelles ou nacelles, avec les protections antichute adaptées. Un éclairage latéral puissant est indispensable pour contrôler l’application sur les flancs et sous le châssis.
Flux d’air, filtration et séchage
Le flux d’air doit être homogène sur toute la longueur du véhicule, et la filtration entretenue : un filtre de cabine de peinture colmaté dégrade la finition et ralentit le séchage. Sur ces grands volumes, l’entretien de la filtration conditionne directement la qualité.
Le séchage en température accélère la polymérisation des peintures bicomposantes et libère la cabine plus vite. La montée en température doit rester progressive et respecter la fiche technique du produit.
Étape 3 : le matériel d’application
Airless et Airmix pour les châssis et les bennes
Sur grandes surfaces et produits épais, l’airless est l’outil de base : il applique rapidement primaires et couches intermédiaires, avec une épaisseur régulière, y compris dans les recoins du châssis. Il fonctionne avec des pompes haute pression capables d’alimenter les produits chargés.
L’air assisté (Airmix) ajoute un léger apport d’air autour du jet. Il affine la pulvérisation et réduit le brouillard : c’est le bon compromis sur les bennes et les flancs visibles, quand la finition compte autant que le rendement.
Pistolets pneumatiques pour les finitions
Pour les cabines de porteurs, les éléments de carrosserie visibles ou les teintes de flotte, le pistolet pneumatique reste la référence. Il permet une finition fine, tendue et brillante, au prix d’un rendement plus faible.
Au quotidien, les réglages portent sur la pression, la largeur de jet et le choix de la buse selon la viscosité du mélange. Un essai sur panneau avant chaque série évite les mauvaises surprises. Réserver un matériel par famille de produits, primaire d’un côté et finition de l’autre, limite les contaminations et les temps de nettoyage.
Étape 4 : des peintures bicomposantes bien dosées
En peinture poids lourds, les produits bicomposants dominent : base et durcisseur mélangés juste avant application offrent une adhérence, une résistance chimique et une tenue de teinte élevées. Leur point faible est la durée de vie du mélange : un volume préparé trop tôt ou mal calibré se perd.
Un système de dosage bi-composant de peinture mélange en continu, au bon ratio, au moment de l’application. Il réduit les pertes de matière, fiabilise le ratio et limite l’exposition des opérateurs lors des mélanges. Certains ateliers passent aussi à des produits en phase aqueuse pour réduire les solvants, ce qui impose d’adapter le matériel et le séchage.
Étape 5 : contrôle final et retouches
Après séchage, chaque ensemble est contrôlé : uniformité de l’aspect, homogénéité de la teinte entre éléments voisins, absence de coulures, et mesure de l’épaisseur de film sec en plusieurs points avec une jauge électronique.
Les retouches localisées se font au pistolet de retouche ou au pinceau, sans démarcation visible. La vraie validation vient ensuite, à l’usage : une préparation et une application rigoureuses se reconnaissent à l’absence de corrosion aux points sensibles après une saison de roulage.
- Lavage et dégraissage complets, dessous compris
- Sablage ou ponçage selon l’état du support
- Primaire, puis couches de finition à épaisseur maîtrisée
- Contrôle d’épaisseur et retouches ciblées
Quelques exemples d’installations de peinture sont présentés dans nos réalisations.
Questions fréquentes sur la peinture de poids lourds
Quelle différence entre la peinture de poids lourds et celle d’une automobile ?
La peinture de poids lourds privilégie la robustesse : elle doit résister aux chocs, au sel, aux gravillons et aux lavages haute pression. Cela implique une préparation plus poussée, souvent un sablage du châssis, des primaires anticorrosion épais et des systèmes bicomposants, appliqués sur de très grandes surfaces dans des cabines adaptées.
Pourquoi utiliser une cabine grand volume pour les véhicules industriels ?
Parce qu’elle permet de peindre le véhicule complet, en une seule fois, dans un flux d’air maîtrisé et homogène. Elle limite les poussières, évacue l’overspray et accélère le séchage. Ses passerelles ou nacelles donnent accès aux parties hautes, et son éclairage latéral permet de contrôler l’application jusque sous le châssis.
Quel matériel utiliser pour peindre un châssis de poids lourd ?
Un groupe airless, ou un ensemble air assisté Airmix. Ces matériels appliquent rapidement des produits épais, avec une épaisseur régulière jusque dans les recoins des traverses et longerons. Le pistolet pneumatique reste réservé aux finitions des cabines et des éléments de carrosserie visibles, où la qualité d’aspect prime.
Faut-il un doseur pour les peintures bicomposantes en atelier poids lourds ?
Ce n’est pas obligatoire, mais c’est rentable dès que les volumes sont réguliers. Le doseur mélange base et durcisseur au bon ratio au moment de l’application, ce qui évite de jeter les mélanges arrivés en fin de vie. Il réduit aussi la manipulation des produits par les opérateurs.