En B2B, le pistolet électrostatique reste souvent méconnu ou mal exploité. Bien utilisé, il apporte pourtant des gains concrets en pulvérisation de peinture industrielle : économie de produit, finition plus régulière, atelier plus propre. Ce guide explique le principe de la charge électrostatique et l’effet enveloppant, compare les trois familles disponibles (pneumatique, air assisté Airmix, airless), détaille les limites à connaître et l’entretien courant. Il s’adresse aux chefs d’atelier et responsables de production qui veulent aller au-delà des fiches techniques avant de choisir ou d’optimiser leur équipement.
Comment fonctionne la pulvérisation électrostatique ?
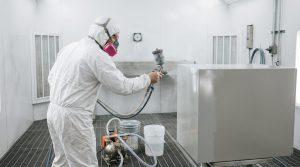
Le principe repose sur l’application d’une haute tension, de l’ordre de 40 à 100 kV selon les équipements, entre l’électrode du pistolet électrostatique et la pièce à peindre, reliée à la terre. Les gouttelettes de peinture se chargent électriquement en sortie de buse. Par attraction, elles suivent les lignes de champ et viennent se déposer sur la pièce métallique mise à la terre.
L’intérêt majeur réside dans ce qu’on appelle l’effet enveloppant : le produit ne se contente plus de recouvrir la face exposée. Attirées par la pièce, les particules contournent les arêtes et atteignent les zones arrière et les parties moins accessibles. C’est ce qui réduit fortement l’overspray, ce brouillard de peinture perdu, en particulier sur les tubes, charpentes et profilés ouverts.
Quels gains apporte l’application électrostatique ?
Taux de transfert et économie de peinture
En atelier, l’indicateur clé reste le taux de transfert : la part du produit pulvérisé qui se dépose réellement sur la pièce. En application classique, une part importante du produit part en overspray. Avec une pulvérisation électrostatique bien réglée, les taux généralement constatés progressent nettement, souvent de l’ordre de 35 à 50 % vers 60 à 80 % selon la géométrie des pièces, le produit et les réglages. Sur un atelier multi-postes, l’économie de matière se mesure dès les premières semaines de production. Pour tirer parti de ce levier, le choix du matériel compte autant que le réglage : les pistolets de peinture électrostatiques se déclinent selon les débits, les produits appliqués et les cadences visées.
Ce gain s’accompagne d’une réduction visible du brouillard hors zone utile : moins de dépôt sur les parois, les caillebotis et les filtres, donc moins de nettoyage et des consommables de cabine qui durent plus longtemps.
Réduction de l’exposition aux COV et qualité de finition
En déposant davantage de produit sur la cible, la pulvérisation électrostatique limite le volume de brouillard à extraire et, avec lui, l’exposition ambiante aux composés organiques volatils (COV). C’est un argument que les responsables QHSE regardent de près, indépendamment de tout autre investissement en cabine.
Côté finition, l’uniformité du dépôt réduit les coulures et favorise une couverture homogène, y compris dans les arrondis et les angles rentrants. Les reprises manuelles diminuent, notamment sur les géométries complexes et les séries longues.
Les trois grandes familles de pistolets électrostatiques
Électrostatique pneumatique : finesse et polyvalence
Cette famille équipe les ateliers qui recherchent la finesse de jet : petites pièces, motifs complexes, retouches localisées, cadences modérées. Le mélange air-peinture permet un réglage précis du débit et du jet. On la retrouve sur les menuiseries métalliques, la ferronnerie ou les pièces mécaniques de précision.
Point de vigilance : le débit reste limité et l’installation exige un air comprimé stable et bien filtré. Les changements de teinte demandent un rinçage soigné pour éviter la pollution croisée dans le corps du pistolet.
Électrostatique air assisté (Airmix) : l’équilibre rendement-qualité
Cette variante combine la pulvérisation air assisté et la charge électrostatique. Elle offre un compromis adapté à la majorité des productions mixtes : pièces de tailles variables, teintes changeantes, exigence de finition constante à rythme soutenu. On la privilégie sur les châssis de véhicules industriels, les bennes ou le matériel agricole, où la qualité visuelle doit rester régulière sans sacrifier la cadence.
Airless électrostatique : productivité et forte couvrance
Pour les grandes surfaces et les produits visqueux, la combinaison de l’airless et de la charge électrostatique offre le meilleur rendement : protection de structures métalliques, cuves, éléments de charpente. La finesse extrême passe au second plan, la vitesse d’application prime. Pour situer l’airless par rapport aux autres technologies de pulvérisation, voir notre comparatif pistolet airless vs air assisté.
La mise à la terre des pièces et la régularité du produit demandent ici une attention particulière : si la viscosité ou la conductivité varie d’un lot à l’autre, l’épaisseur déposée peut fluctuer aux points singuliers.
- Pneumatique : précision, faibles débits, petites séries
- Air assisté Airmix : cadence intermédiaire, finition homogène
- Airless électrostatique : grandes surfaces, forte productivité
Quelles limites et précautions en atelier ?
Corps creux, grillages et effet cage de Faraday
Quand la pièce comporte des cavités profondes, des zones grillagées ou des angles très rentrants, les particules chargées suivent les lignes de champ vers les surfaces extérieures. C’est l’effet cage de Faraday : la peinture ne pénètre pas au cœur du volume. Résultat, un recouvrement incomplet à l’intérieur des caissons ou derrière les barreaudages.
En pratique, les opérateurs réduisent ou coupent temporairement la haute tension sur ces zones, ou alternent application électrostatique et passage conventionnel sur les parties critiques.
Compatibilité des produits et résistivité
La réussite dépend fortement du produit appliqué. Les peintures solvantées présentent en général une résistivité adaptée à la charge des particules : c’est le cas d’usage le plus simple. Les peintures hydrosolubles posent le problème inverse : leur conductivité élevée fait remonter la charge dans le circuit produit, avec un risque de défaut d’isolement. Elles ne sont pas exclues pour autant, mais exigent des systèmes conçus pour cet usage : isolation complète du circuit ou dispositif de charge spécifique.
La température et l’humidité ambiantes influencent aussi le comportement du poste. Avant toute série, faites valider la compatibilité produit-équipement par des essais sur pièces représentatives.
Mise à la terre et zones ATEX
Un poste électrostatique implique une pièce parfaitement reliée à la terre. Si la continuité est rompue par un crochet peint ou une pince encrassée, l’effet enveloppant disparaît et la pièce peut accumuler une charge, avec un risque d’amorçage. Sur les sites classés, la réglementation ATEX impose du matériel certifié et des vérifications régulières : continuité des pinces et des jonctions, contrôle avant chaque lot, opérateurs formés. Toute anomalie de masse impose l’arrêt du poste jusqu’à correction.
Pistolet manuel ou automatique : comment choisir ?
Application manuelle : la souplesse pour les lots variés
Le pistolet électrostatique manuel s’impose pour les petites séries, les pièces non standardisées et les géométries changeantes. L’opérateur adapte son geste au volume et aux exigences de chaque commande. Les erreurs les plus courantes relèvent du quotidien d’atelier : pince de masse mal positionnée, crochets encroûtés de peinture, purge oubliée au changement de teinte. Une surveillance régulière du jet évite la dérive des réglages.
Application automatique : la régularité pour les grandes cadences
Sur les lignes cadencées et les cellules robotisées, le pistolet automatique garantit la répétabilité de l’application : consommation prévisible, épaisseur maîtrisée, contrôle du dépôt pièce après pièce. Sur ces installations, le bol électrostatique rotatif complète l’offre pour les très hautes exigences de finition. Ce type de poste demande une programmation soignée et un entretien préventif rigoureux, avec un étalonnage après chaque maintenance ou changement de référence.
| Type de pistolet | Usage principal | Atouts | Limites |
|---|---|---|---|
| Manuel | Petites séries, géométries variées | Souplesse, ajustement en temps réel | Dépend de l’expérience de l’opérateur |
| Automatique | Grandes séries, lignes robotisées | Productivité, régularité, répétabilité | Investissement, programmation, flexibilité moindre |
Comment entretenir un pistolet électrostatique ?
L’entretien préventif n’a rien d’optionnel sur ce matériel : la haute tension sollicite chaque composant. Les pannes les plus courantes viennent d’une isolation dégradée sur le canon, de raccords encrassés ou d’une impureté qui perturbe la génération haute tension. Un protocole minimal comprend :
- Contrôle hebdomadaire du diffuseur, de la buse et des joints
- Nettoyage de la coque sans solvants agressifs
- Purge complète du circuit produit après chaque arrêt prolongé
- Contrôle de continuité entre pince de masse et pièce
Prévoyez un stock minimal de pièces détachées : électrodes, aiguilles, joints et membranes de rechange. En utilisation intensive ou en conditions difficiles, un contrôle périodique par un SAV spécialisé sécurise la disponibilité du poste et prolonge la durée de vie de l’équipement.
Questions fréquentes sur le pistolet électrostatique
Pourquoi la mise à la terre est-elle indispensable en pulvérisation électrostatique ?
La mise à la terre crée la différence de potentiel qui attire les particules chargées vers la pièce. Si la continuité est rompue, par une pince encrassée ou un crochet couvert de peinture, l’effet enveloppant disparaît, l’overspray augmente et la pièce peut accumuler une charge dangereuse pour l’atelier. Avant chaque session, un contrôle de continuité entre la pince de masse et la pièce permet de travailler efficacement et en sécurité. Les crochets et balancelles doivent être décapés régulièrement pour conserver un bon contact électrique.
Quelle différence entre pulvérisation électrostatique et airless classique ?
Un pistolet airless classique projette la peinture par la seule pression hydraulique, sans assistance électrostatique : l’application est rapide, mais une part importante du produit se perd en overspray. Le pistolet électrostatique charge les particules pour les diriger vers la pièce, ce qui augmente sensiblement le taux de transfert, avec un effet enveloppant sur les faces arrière. L’écart est particulièrement visible sur les pièces longues, tubulaires ou profilées. Les deux technologies peuvent d’ailleurs se combiner : c’est le principe de l’airless électrostatique utilisé sur les grandes surfaces.
Peut-on utiliser un pistolet électrostatique avec toutes les peintures liquides ?
Non, la compatibilité dépend de la résistivité du produit. Les peintures solvantées se chargent en général efficacement et représentent le cas d’usage le plus simple. Les peintures hydrosolubles, très conductrices, font remonter la charge dans le circuit produit : elles exigent des équipements conçus pour cet usage, avec isolation du circuit ou système de charge spécifique. Avant de lancer une série, des essais sur pièces représentatives permettent de valider le couple produit-équipement et d’ajuster les réglages de tension et de débit.
Quels incidents d’entretien faut-il surtout prévenir sur ce matériel ?
Les incidents les plus fréquents viennent d’une isolation dégradée du canon, de résidus accumulés dans la buse ou d’un défaut de purge au changement de teinte. La prévention repose sur un nettoyage régulier sans solvants agressifs sur les parties isolantes, le remplacement périodique des joints et des électrodes, et une inspection visuelle des pièces plastiques à la recherche de micro-fissures. Tout arc ou comportement anormal du jet impose une inspection avant remise en service du poste.