La peinture hydrosoluble gagne du terrain dans les ateliers industriels. Primaires, finitions acryliques, époxy ou polyuréthanes hydrodiluables : de plus en plus de systèmes existent en phase aqueuse, pour des raisons réglementaires et environnementales. Mais changer de peinture oblige souvent à revoir le matériel d’application. Circuits, pompes, pistolets, cabine : tout n’est pas compatible, et certaines erreurs coûtent cher. Voici ce qu’il faut anticiper avant de passer le cap.
Pourquoi les ateliers passent-ils à la peinture hydrosoluble ?
Le premier moteur est la réduction des composés organiques volatils (COV). Les peintures hydrosolubles contiennent beaucoup moins de solvants organiques, ce qui réduit fortement les émissions à la pulvérisation et facilite la conformité à la réglementation COV en peinture industrielle. Certains donneurs d’ordre les imposent désormais dans leurs cahiers des charges.
Les ateliers y gagnent aussi en conditions de travail : moins d’odeurs, une exposition réduite aux solvants et un nettoyage à l’eau. La charge en solvants inflammables diminue, sans dispenser pour autant d’évaluer le classement des zones selon la fiche de données de sécurité du produit.
Compatibilité des matériaux : ce qu’il faut vérifier
Le point critique, c’est la corrosion. Au contact permanent d’un produit en phase aqueuse, l’acier ordinaire rouille. Tous les passages produit doivent donc être en acier inoxydable : canalisations, raccords, cuves, corps de pompe, sièges et clapets. Une seule pièce en acier non inox dans le circuit suffit à polluer le produit en particules de rouille.
Les joints demandent aussi une vérification. Le PTFE est compatible avec la quasi-totalité des produits ; l’EPDM convient aux circuits dédiés à l’hydrosoluble, mais pas aux solvants. Sur une installation qui alterne les deux types de peinture, la compatibilité de chaque joint doit être validée avec le fabricant du matériel.
Pompes et alimentation adaptées
Une pompe conçue pour les solvants, avec des parties humides en acier ordinaire, voit sa durée de vie chuter avec un produit hydrosoluble : oxydation, grippage, débit instable. Il faut choisir un matériel annoncé compatible phase aqueuse par son fabricant. Les pompes électriques à membrane à corps inox et membranes PTFE sont une solution courante pour l’alimentation et le transfert, avec l’avantage d’une consommation d’énergie maîtrisée.
La même exigence vaut pour les pompes de transfert, de recirculation et les agitateurs de fût. Sur les circuits longs, évitez les zones de stagnation : un produit à l’eau qui stagne dans une ligne peut se dégrader et favoriser le développement bactérien.
Pulvérisation : viscosité, réglages et choix du pistolet
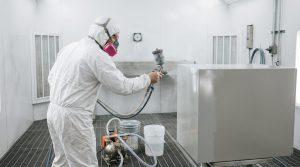
Une peinture hydrosoluble ne se comporte pas comme une laque solvantée. Sa tension superficielle plus élevée la rend plus difficile à atomiser finement : il faut souvent revoir la pression, le débit et parfois le calibre de buse pour retrouver une pulvérisation régulière.
Côté pistolet, la règle est la même que pour le circuit : passages produit intégralement en inox, sans pièce en laiton ou en alliage non inoxydable au contact du produit. Les pistolets de peinture pneumatiques récents existent pour la plupart en version compatible phase aqueuse. Les pistolets HVLP conviennent bien à ces produits, à condition d’ajuster l’air d’atomisation.
Ces réglages ont aussi un effet sur l’overspray. Un pistolet bien réglé limite les pertes de matière, ce qui compense en partie le coût souvent plus élevé des peintures hydrosolubles.
Électrostatique et peintures conductrices
C’est le point le plus technique. Les peintures solvantées ont une résistivité adaptée à la charge électrostatique. Les peintures hydrosolubles, elles, sont conductrices : la charge remonte le long de la colonne de produit vers la pompe et le réservoir, avec un risque de perte d’efficacité et de défaut d’isolement.
Utiliser un pistolet électrostatique avec un produit à l’eau reste possible, mais uniquement avec un matériel conçu pour cet usage : alimentation isolée de la terre, ou système de charge externe qui évite de mettre le produit sous tension. Ne jamais adapter soi-même un poste électrostatique solvanté à un produit hydrosoluble.
Séchage : température, hygrométrie et ventilation
Une peinture hydrosoluble sèche par évaporation de l’eau, plus lente que celle des solvants et très sensible à l’humidité ambiante. Température stable et renouvellement d’air deviennent déterminants. Dans un tunnel ou une étuve, la montée en température doit rester progressive, sous peine de défauts de film : cloquage, craquelures, blanchiment.
Une hygrométrie élevée peut allonger nettement le temps de séchage. Une ventilation bien dimensionnée accélère l’évacuation de la vapeur d’eau : c’est l’un des points à vérifier sur une cabine de peinture à ventilation verticale ou horizontale avant le passage à l’hydrosoluble. Sur les cabines anciennes, un hygromètre fiable et un chauffage d’appoint aident à stabiliser les conditions.
Le stockage des pièces après application demande aussi réflexion : le temps de manipulation peut être plus long qu’avec un produit solvanté, à l’abri des poussières.
Nettoyage à l’eau et gestion des eaux de rinçage
Le rinçage du matériel se fait à l’eau, ce qui simplifie le nettoyage des pistolets et des pompes. Mais ces eaux de rinçage contiennent des pigments et du liant : elles ne peuvent pas être rejetées directement à l’égout.
Selon les volumes, il faut prévoir un bac de décantation ou une unité de traitement des eaux. Le rinçage doit se faire dès la fin de poste : une peinture à l’eau qui sèche dans un circuit est difficile à éliminer. Les bonnes pratiques de nettoyage sont détaillées dans notre guide pour nettoyer un pistolet de peinture liquide industriel.
Stockage : le gel, ennemi des produits à l’eau
Les peintures hydrosolubles craignent le gel, qui peut les rendre inutilisables. Elles se stockent dans un local hors gel, contenants bien fermés, dans la plage de température indiquée par la fiche technique du fabricant. Une seule nuit froide dans une réserve non chauffée peut faire perdre un stock entier.
La même vigilance s’applique au matériel : une pompe ou un flexible resté plein d’eau dans un local non chauffé risque d’être endommagé. Vidangez et protégez les circuits avant les périodes d’arrêt hivernales.
Questions fréquentes sur les peintures hydrosolubles
Un circuit de peinture en acier classique convient-il à une peinture hydrosoluble ?
Non, l’acier ordinaire rouille rapidement au contact d’un produit en phase aqueuse. Tous les éléments en contact permanent avec la peinture doivent être en inox : canalisations, raccords, corps de pompe et clapets. Sinon, la rouille pollue le produit et provoque des défauts d’aspect sur les pièces peintes.
Faut-il modifier les réglages de pulvérisation avec une peinture hydrosoluble ?
Oui, presque toujours. Les produits à l’eau s’atomisent moins facilement que les produits solvantés : il faut ajuster la pression, le débit et parfois le calibre de buse. Un essai sur pièce témoin permet de retrouver une pulvérisation fine et régulière avant de lancer la production.
Peut-on appliquer une peinture hydrosoluble en électrostatique ?
Oui, mais uniquement avec un équipement conçu pour cet usage. Les peintures à l’eau sont conductrices et transmettent la charge vers la pompe et le réservoir. Il faut un système à alimentation isolée ou à charge externe. Adapter soi-même un poste électrostatique prévu pour les solvants est à proscrire.
Les eaux de rinçage d’une peinture hydrosoluble peuvent-elles aller à l’égout ?
Non, elles contiennent des pigments et du liant et doivent être traitées avant rejet. Selon les volumes, un bac de décantation ou une unité de traitement des eaux sépare les matières solides. Les boues récupérées suivent ensuite la filière des déchets de peinture du site.