Dans l’industrie, la question de la corrosion est loin d’être anecdotique. Toute structure métallique exposée sans protection voit tôt ou tard apparaître rouille, piqûres et pertes mécaniques critiques. Charpente acier, équipement de chantier, ouvrage portuaire ou pièce mécanique : la maîtrise du process peinture anticorrosion, de la norme au matériel d’application, conditionne la durée de vie des installations. Voici le parcours complet côté atelier.
Mécanismes de la corrosion et défis pour les métaux
La corrosion attaque partout où se rencontrent oxygène, humidité et métal nu. Sur site extérieur non protégé, certains aciers montrent déjà des traces de rouille après quelques heures sous la pluie. En atelier ou en ambiance contrôlée, l’apparition est plus lente, mais rien n’échappe durablement à la dégradation chimique.
Les réactions électrochimiques créent une oxydation progressive, transformant le fer et ses alliages en oxydes moins cohésifs. Le phénomène ne se limite pas à l’esthétique : perte d’épaisseur, fragilisation structurale et détérioration prématurée des équipements engendrent arrêts de production, coûts et opérations lourdes.
Norme ISO 12944 et classes de corrosivité C1 à C5
S’assurer que la protection anticipera réellement les contraintes nécessite un langage commun : c’est le rôle de la norme ISO 12944. Cette référence internationale définit les exigences et les stratégies à adopter en fonction de la classe de corrosivité à laquelle sera exposé l’ouvrage.
L’évaluation de l’environnement s’appuie sur le taux d’humidité, les facteurs polluants et la proximité marine ou industrielle. Chaque environnement correspond à une classe :
- C1 : intérieur sec, quasiment exempt de pollution
- C2 : atmosphère faiblement corrosive
- C3 : atmosphère urbaine ou extérieure modérément polluée
- C4 : atmosphère industrielle ou côtière, humidité élevée
- C5 : conditions très agressives, usines chimiques, bord de mer
Déterminer la classe permet de dimensionner correctement le système : choix des produits, nombre de couches, épaisseurs minimales requises.
Préparation de surface et degré de soin Sa 2½
Aucune peinture anticorrosion ne peut donner satisfaction si la préparation du support est négligée. Avant toute application, un décapage industriel avant peinture est le plus souvent indispensable. La norme ISO 8501-1, reprise par l’ISO 12944, classe l’état de propreté d’un acier avant recouvrement : le degré Sa 2½ correspond à un décapage par projection d’abrasif soigné, retirant la quasi-totalité de l’ancienne peinture, de la rouille et de la calamine.
Un support mal préparé, même partiellement nettoyé, favorise le cloquage prématuré, le décollement ou la migration des agents corrosifs sous le film. Pour atteindre Sa 2½, on emploie du matériel dédié : sableuse industrielle à pot sous pression ou grenailleuse mobile, avec une buse calibrée selon la granulométrie de l’abrasif. Après cette opération, un dépoussiérage soigné s’impose pour garantir l’adhérence de la première couche.
Systèmes de peinture anticorrosion : familles, séquences et choix
Le choix du système dépend d’abord du niveau d’exigence (classe ISO), puis des contraintes d’application : délais, exposition, compatibilité avec la couche précédente. Trois grandes familles s’enchaînent sur les structures métalliques et les pièces d’équipement, pour le détail par support, voir aussi quelle peinture liquide choisir pour l’acier.
Pourquoi utiliser un primaire riche en zinc ?
Les primaires riches en zinc contiennent une forte proportion de poudre de zinc métallique. Appliqués directement sur l’acier décapé, ils forment une barrière galvanique : le zinc, moins noble que le fer, s’oxyde préférentiellement et protège l’acier par effet sacrificiel. Cette technologie offre une excellente tenue dans les atmosphères chargées en embruns ou en vapeurs industrielles.
On retrouve ce type de primaire dans la plupart des systèmes prévus pour les classes C4 et C5 : maintenance portuaire, ouvrages d’art, machines agricoles, transport lourd. Leur application exige une agitation permanente du fût, car le zinc décante vite, et un matériel compatible avec les charges abrasives présentes dans la formule.
Quand choisir une couche intermédiaire époxy ?
L’époxy joue le rôle de corps du système : film durcissant par réaction, quasi imperméable après polymérisation, doté d’une adhérence remarquable sur primaire zinc et d’une excellente résistance à l’eau, aux solvants et aux produits chimiques. Il sert de socle pour la finition et améliore considérablement la longévité de l’ensemble.
À l’atelier, l’application d’un intermédiaire époxy demande un contrôle serré de la température ambiante et du temps hors poussière. Certaines références ont une fenêtre de recouvrement courte : trop d’attente entre deux couches expose à des défauts d’accrochage.
Pourquoi terminer par une finition polyuréthane ?
Sur la plupart des systèmes, la dernière couche est une finition polyuréthane. Elle apporte la tenue aux UV, la résistance à l’abrasion légère et l’aspect final souhaité. Les polyuréthanes bicomposants équipent machines de production et structures extérieures visibles, car ils combinent dureté de surface et rôle de barrière ultime.
En zone urbaine comme en bord de mer, c’est cette finition qui préserve le brillant et limite l’encrassement. Le dosage précis du durcisseur conditionne la polymérisation : un ratio mal respecté produit un film qui reste poisseux plusieurs heures après application.
Épaisseur de film sec, nombre de couches et contrôles qualité
Chaque système prévoit des minimums d’épaisseur de film sec cumulée (exprimée en microns). Pour des situations classées C3, on dépasse rarement 200 µm au total sur deux ou trois couches ; en C5, trois à quatre passes peuvent cumuler 300 à 400 µm, selon la préconisation du formulateur et l’agressivité estimée du milieu.
Le respect du schéma impose un contrôle visuel mais aussi instrumental : jauge magnétique ou électronique pour vérifier l’épaisseur sèche entre chaque opération. Toute retouche doit être faite rapidement, avant contamination ou vieillissement superficiel du film.
Matériel d’application haute pression : optimiser débit et couverture
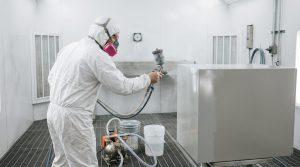
Appliquer des revêtements garnissants à haut extrait sec au rouleau ou au pinceau pénalise la rapidité et l’homogénéité du résultat. Les groupes airless ou pneumatiques haute pression deviennent indispensables sur charpente épaisse, cuves, silos ou grandes tôleries. Pour l’alimentation des finitions, le choix du matériel, par exemple des pompes pneumatiques à membrane, est tout aussi déterminant pour la qualité obtenue.
| Matériel | Produit visé | Avantage principal |
|---|---|---|
| Groupe airless haute pression (rapport 30:1 et plus) | Primaire riche en zinc, intermédiaire époxy | Cadence élevée, dépôt régulier, overspray limité |
| Pompe pneumatique à membrane | Alimentation des finitions polyuréthane | Contrôle fin du débit, adaptée aux postes fixes |
| Double poste airless + Airmix | Système multicouche en série | Polyvalence, changement rapide de produit |
| Sableuse à pot sous pression / grenailleuse | Préparation Sa 2½ avant application | Décapage efficace, gain de temps sur grandes surfaces |
Le choix de la buse airless (voire Airmix pour les finitions délicates) dépend surtout de la viscosité du mélange et de l’épaisseur à atteindre en une passe. Une sélection inadaptée génère de l’overspray et du temps perdu en retouches. Pensez à contrôler aussi la longueur de flexible et la capacité du filtre en ligne, surtout avec des primaires fortement chargés en zinc.
Questions fréquentes sur la peinture anticorrosion
Comment choisir une peinture anticorrosion adaptée à un milieu marin ?
En milieu marin ou industriel sévère, le système doit offrir une barrière efficace contre les embruns salins et l’humidité constante. On privilégie un primaire riche en zinc, suivi d’un intermédiaire époxy et d’une finition polyuréthane. L’ensemble doit atteindre une épaisseur de film sec suffisante, souvent supérieure à 300 µm cumulés, et répondre à la classe C5 de la norme ISO 12944, avec une préparation de surface au degré Sa 2½.
Peut-on appliquer une peinture anticorrosion directement sur la rouille ?
L’application directe sur rouille reste très limitée pour les ouvrages soumis à des contraintes sévères. Les systèmes performants exigent une préparation Sa 2½, qui élimine la rouille et les polluants. Quelques formulations tolèrent un support faiblement oxydé, mais leur efficacité sera toujours inférieure à celle d’un système appliqué sur une surface soigneusement sablée ou grenaillée, puis dépoussiérée.
Quels contrôles effectuer après application d’une peinture anticorrosion ?
Après application, il faut mesurer l’épaisseur de film sec avec une jauge dédiée, vérifier l’absence de défauts visibles comme le cloquage ou un manque de recouvrement, et s’assurer du respect du schéma de couches prévu. Sur les structures exposées, un test d’adhérence par quadrillage complète le contrôle ; pour les exigences les plus élevées, un essai au brouillard salin peut être réalisé sur éprouvette.
Quel matériel d’application privilégier pour un primaire garnissant sur grande surface acier ?
Sur grande surface, un groupe airless haute pression équipé d’une buse adaptée à la viscosité et à l’épaisseur recherchée garantit une application couvrante et rapide, tout en limitant la perte de produit. Avec un primaire fortement chargé en zinc, prévoyez un agitateur pour éviter la décantation rapide, et vérifiez la compatibilité des joints et du filtre en ligne avec les charges abrasives de la formule.